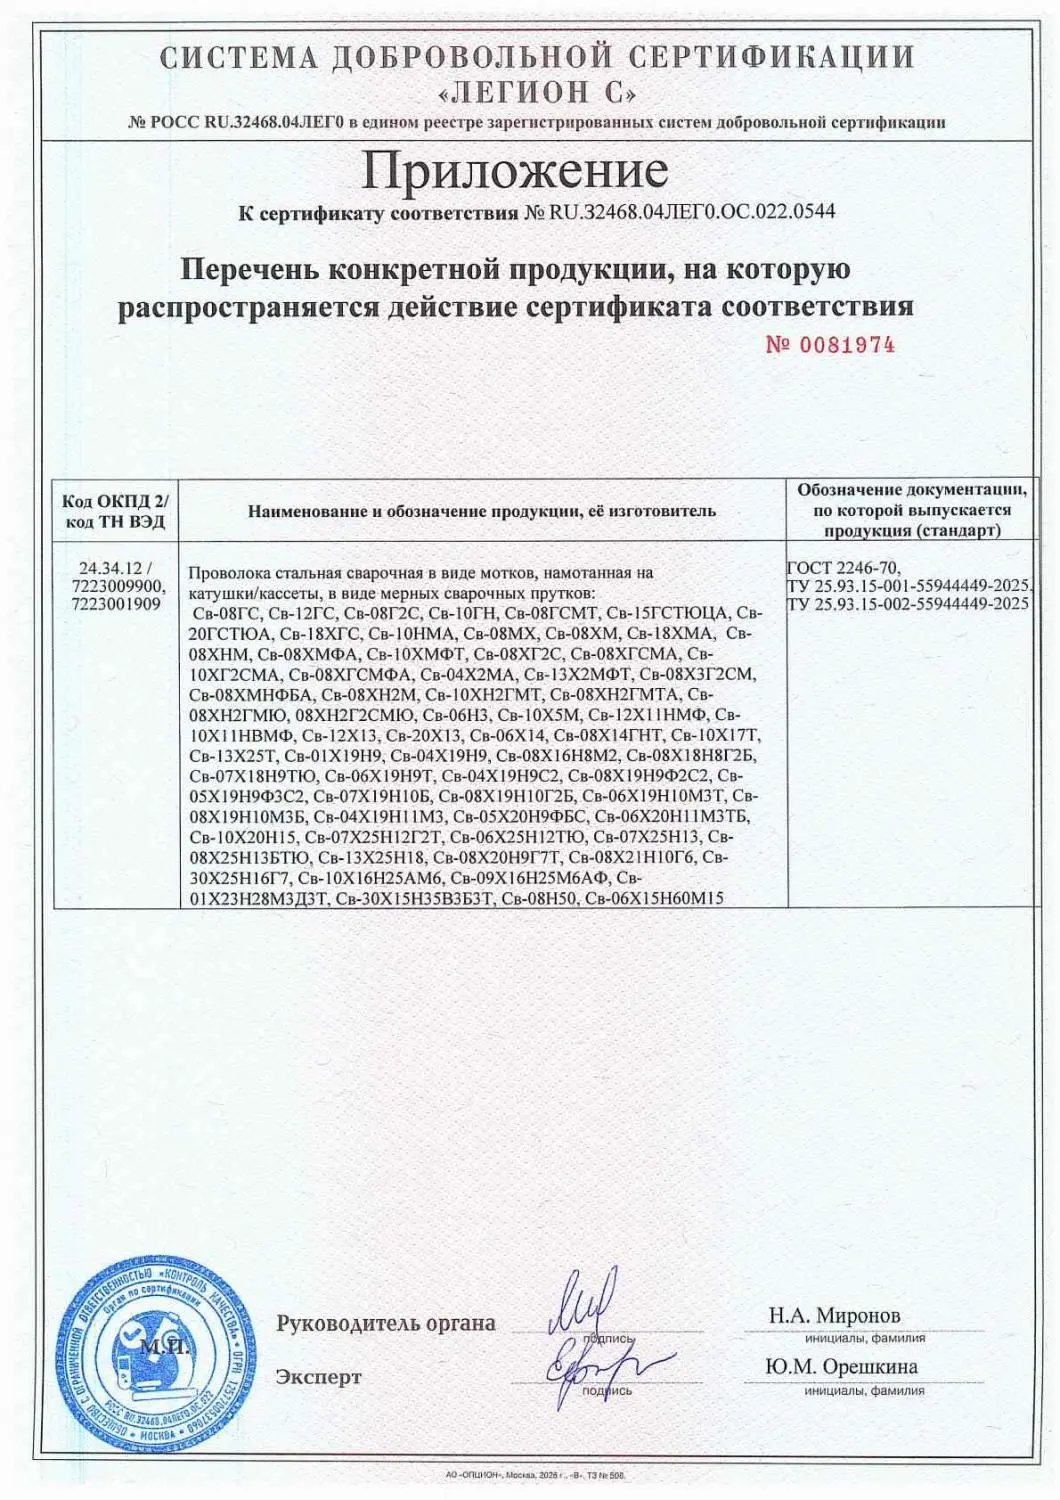
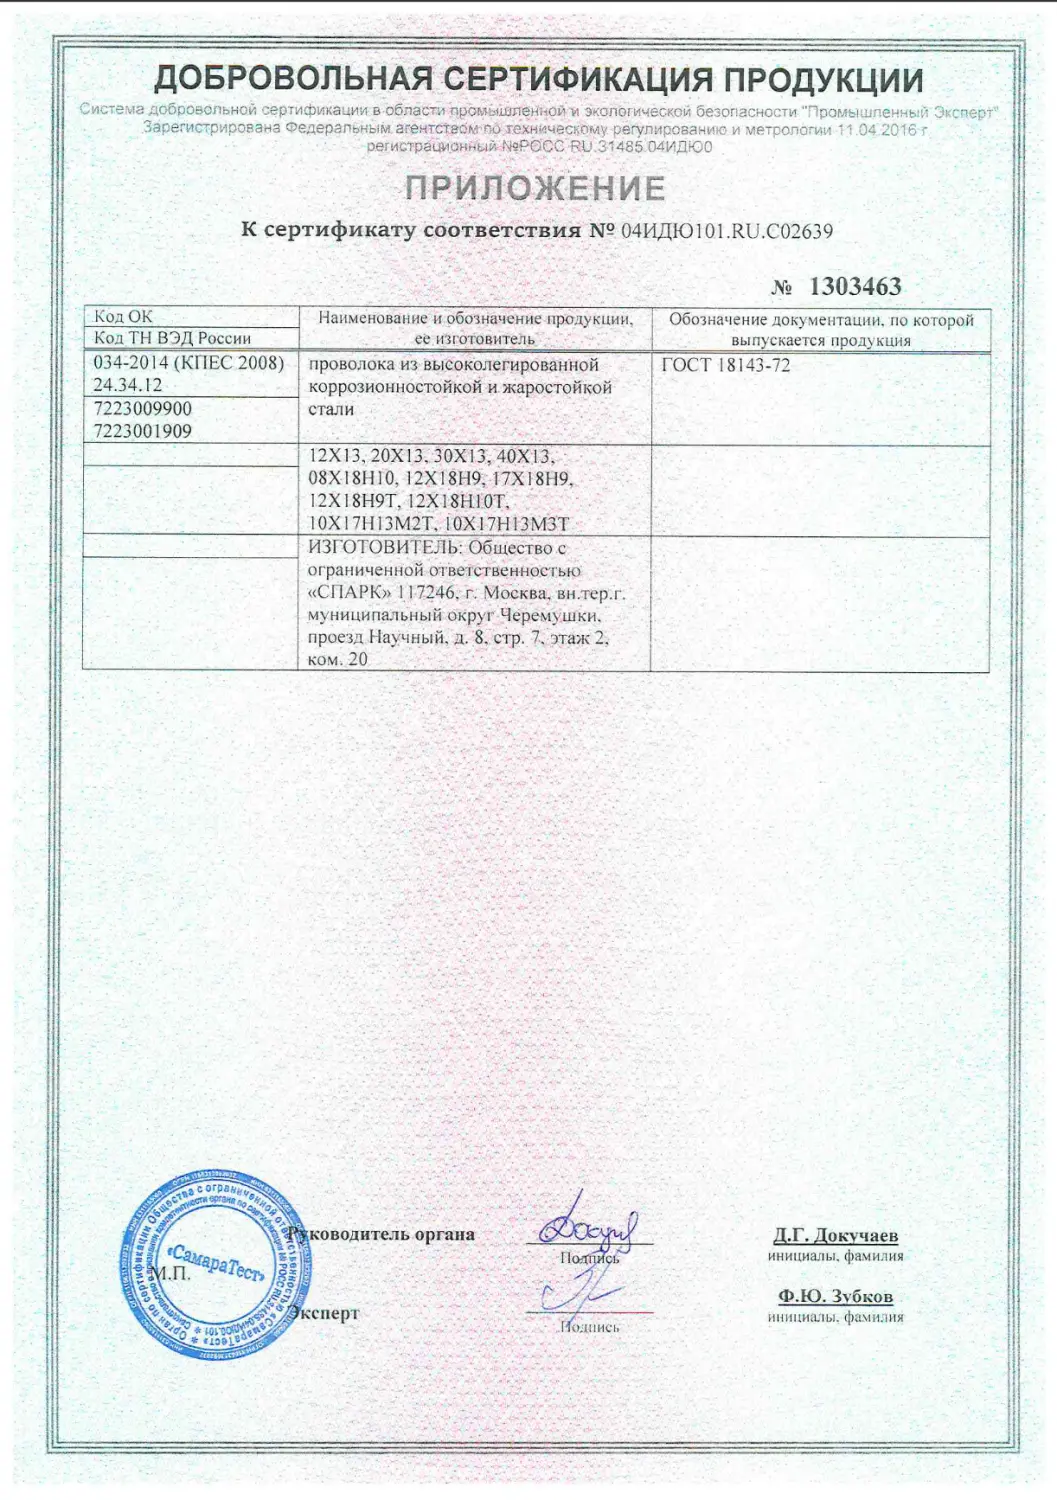
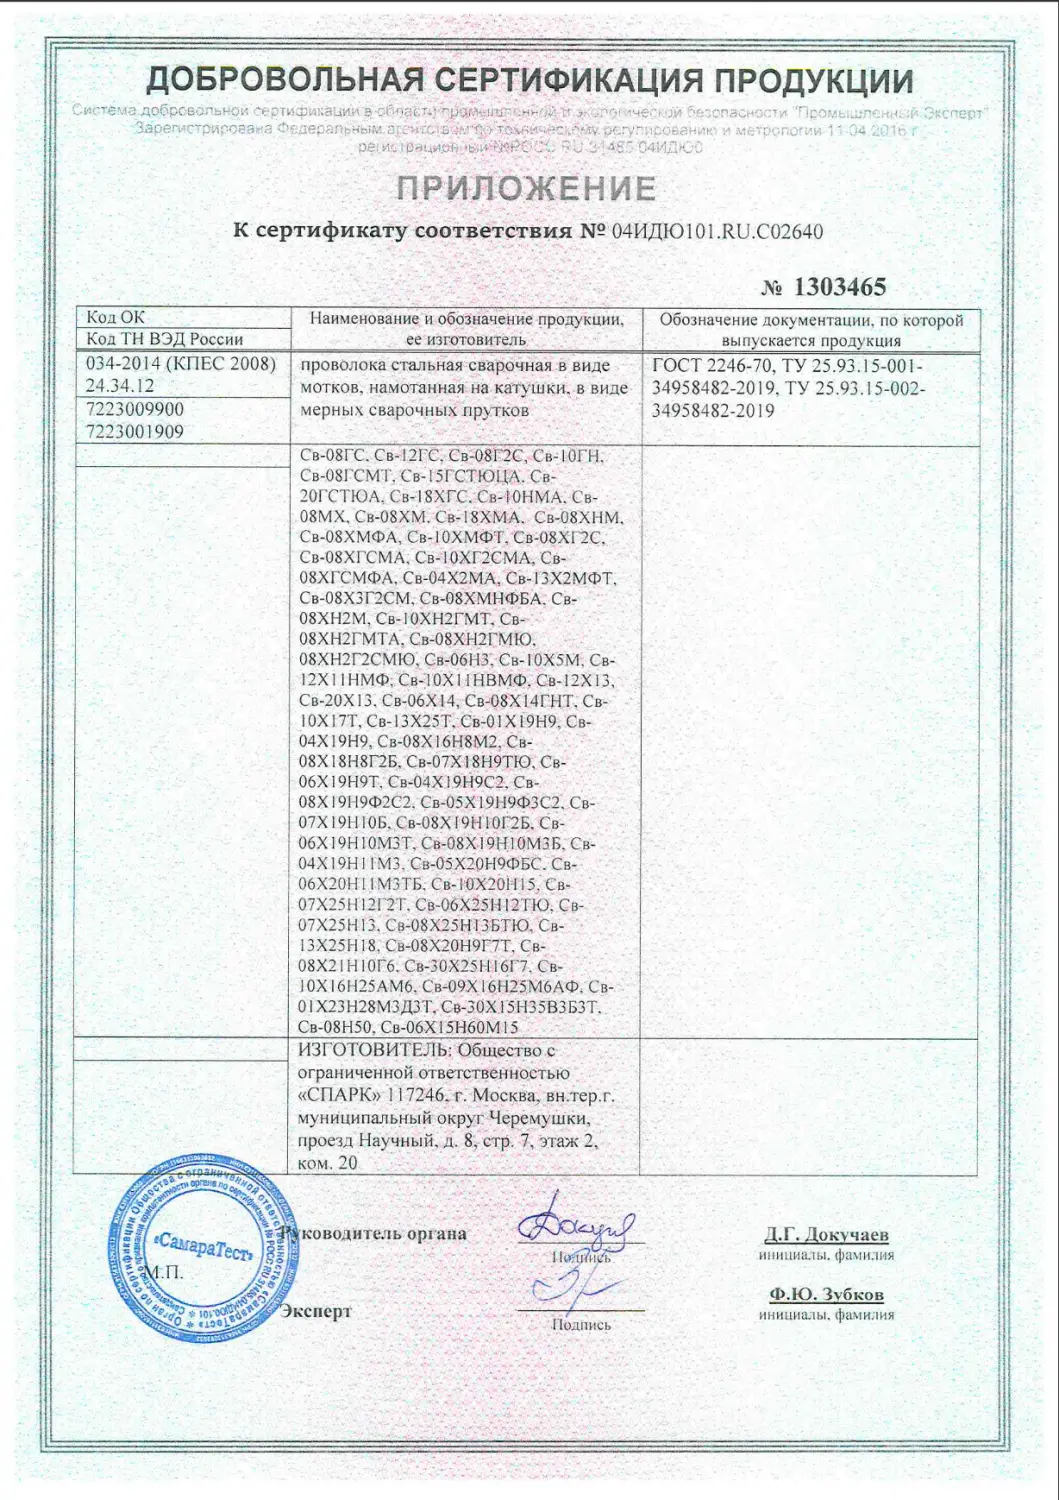
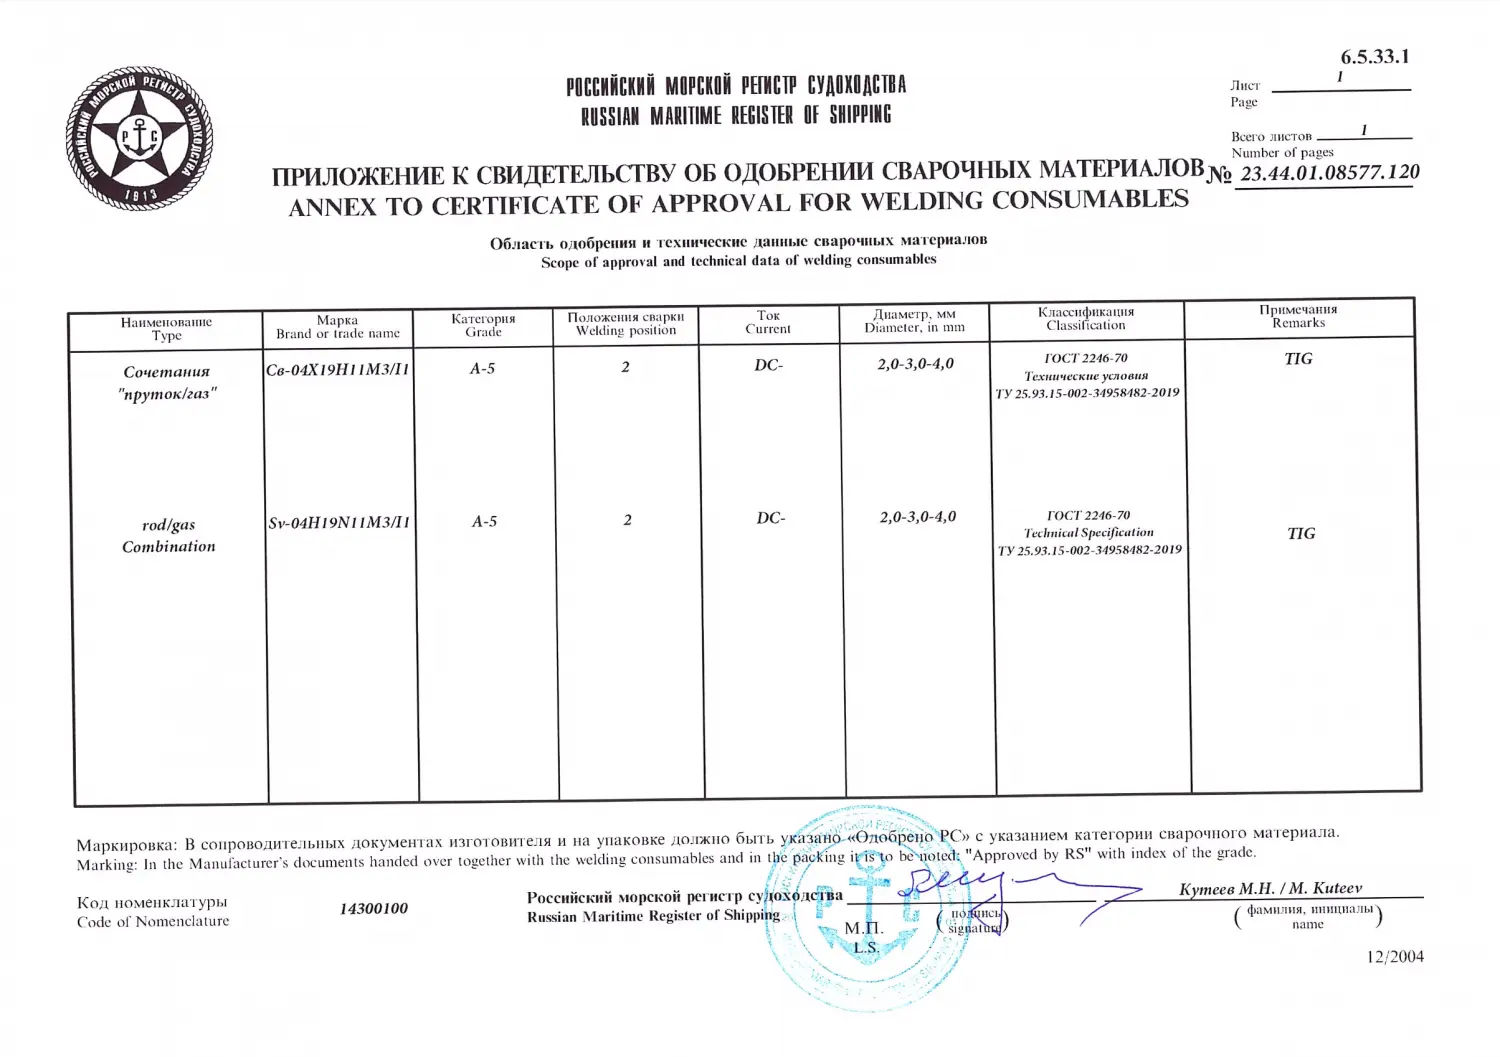
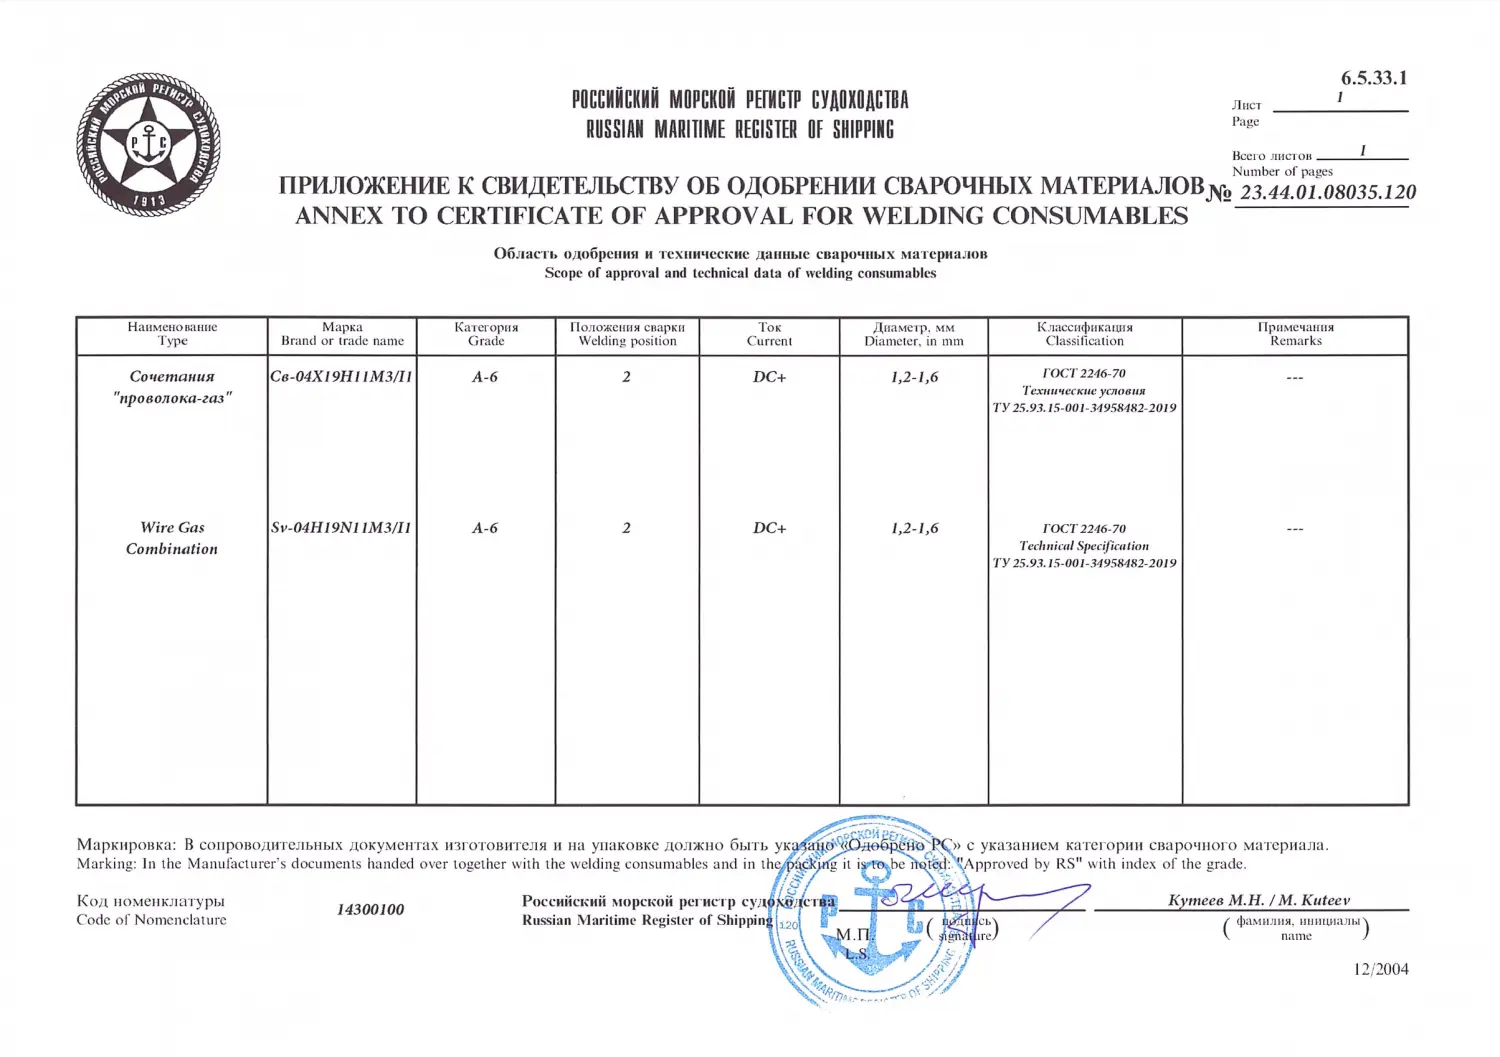
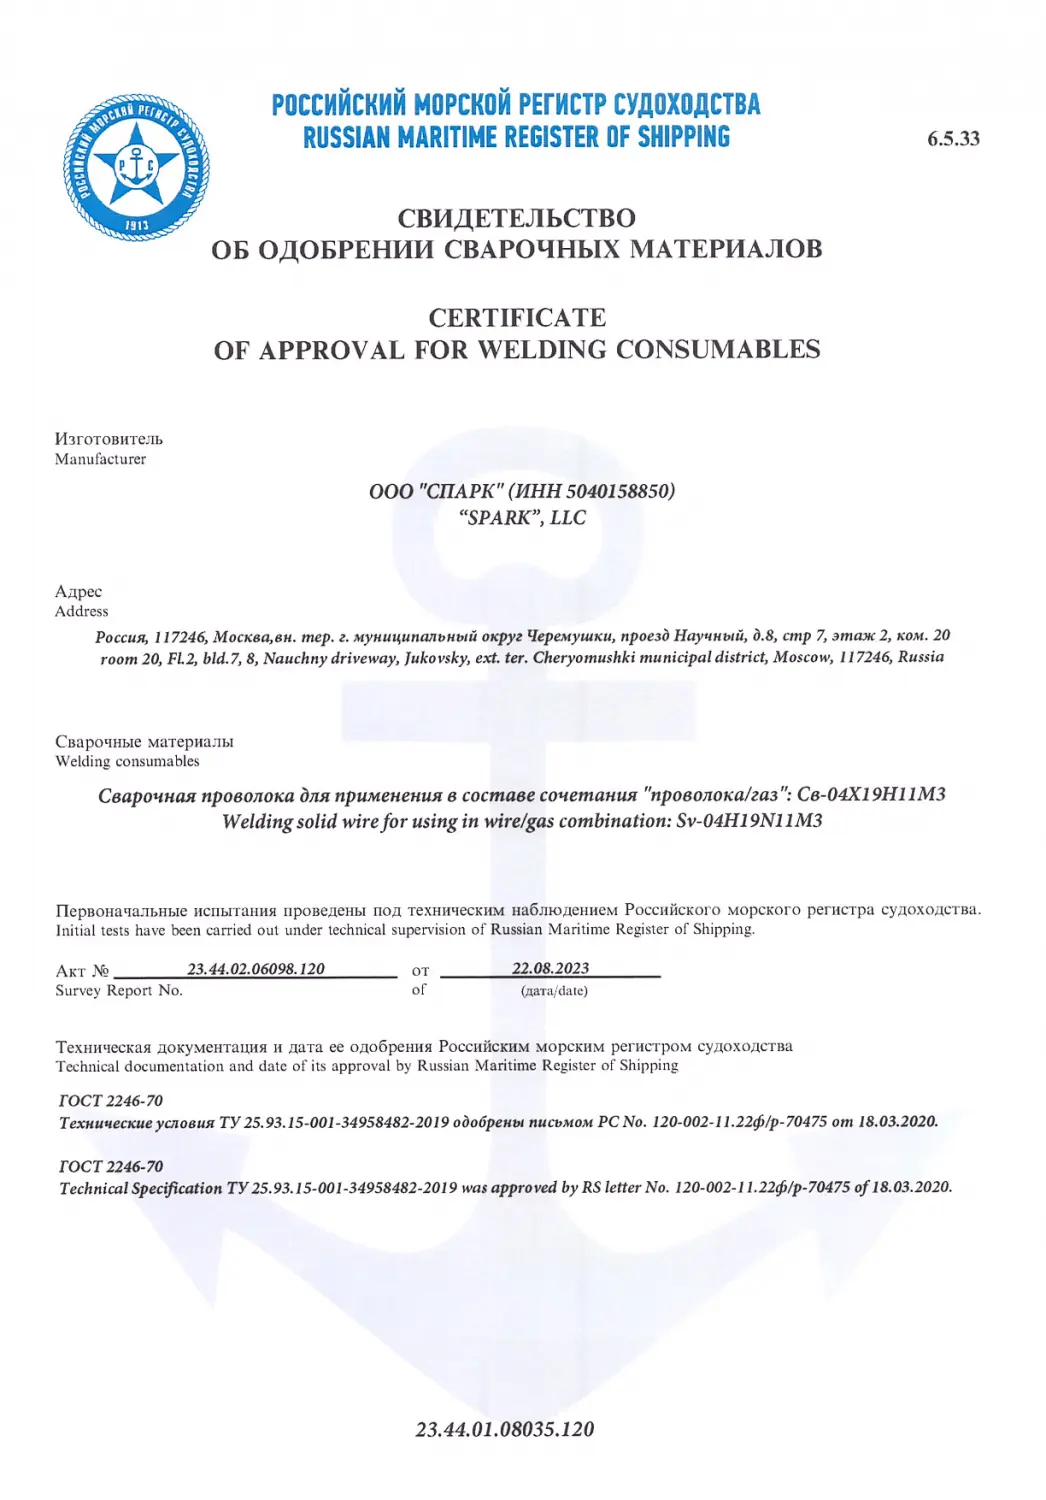
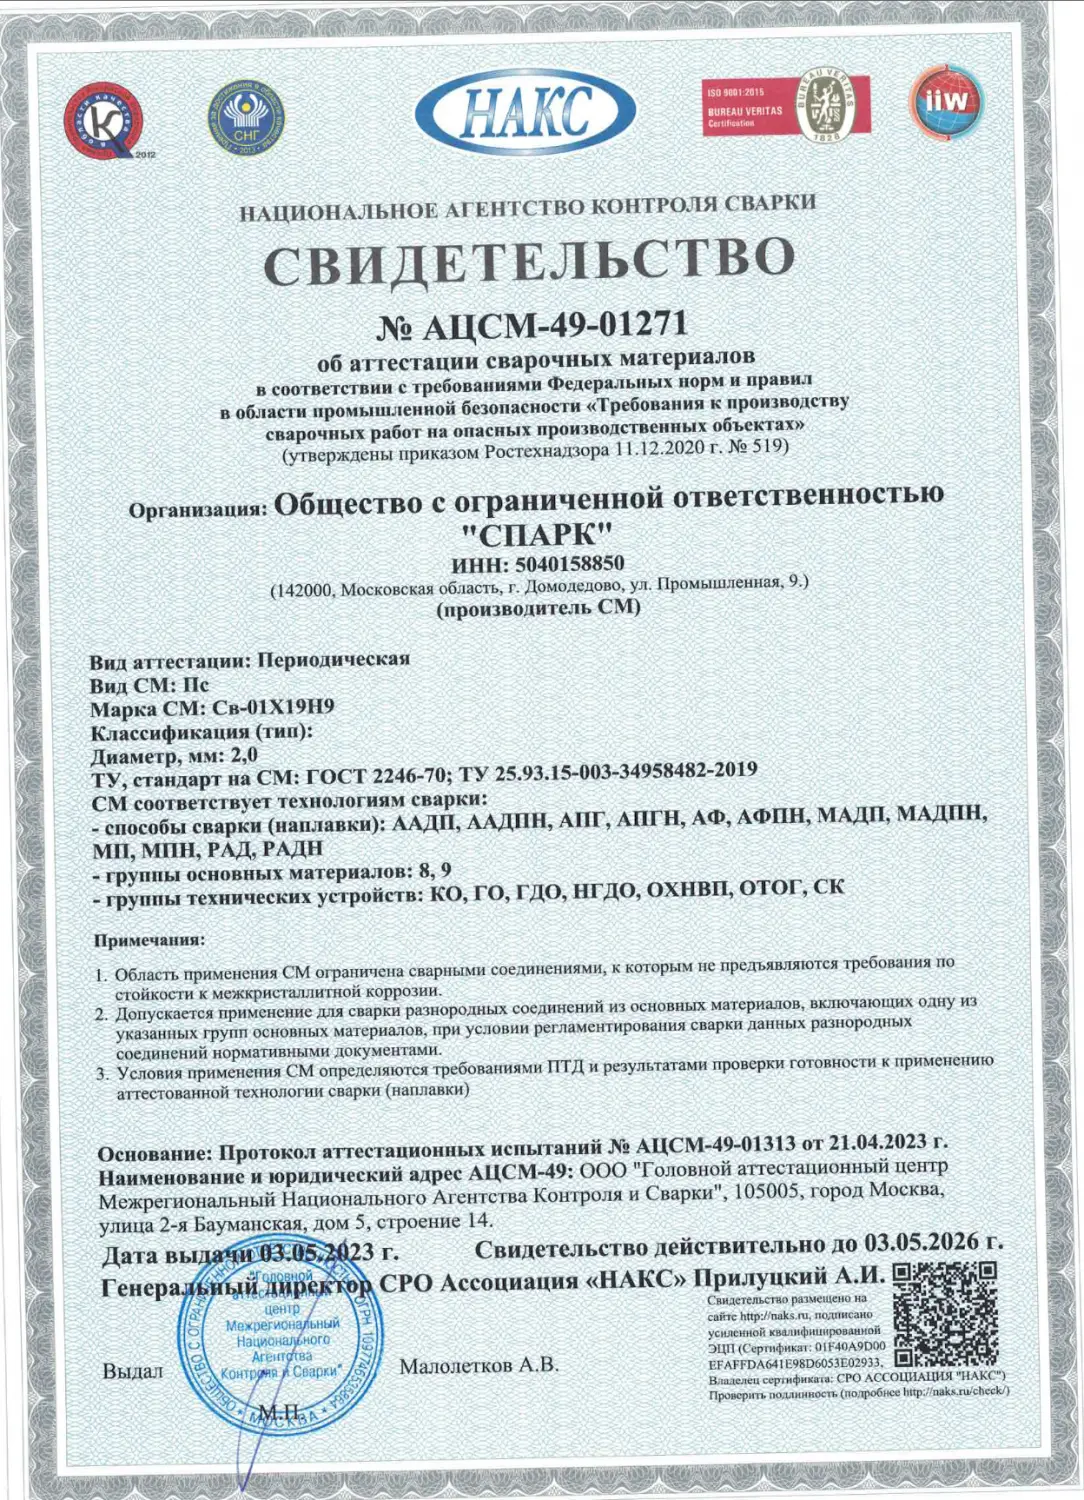
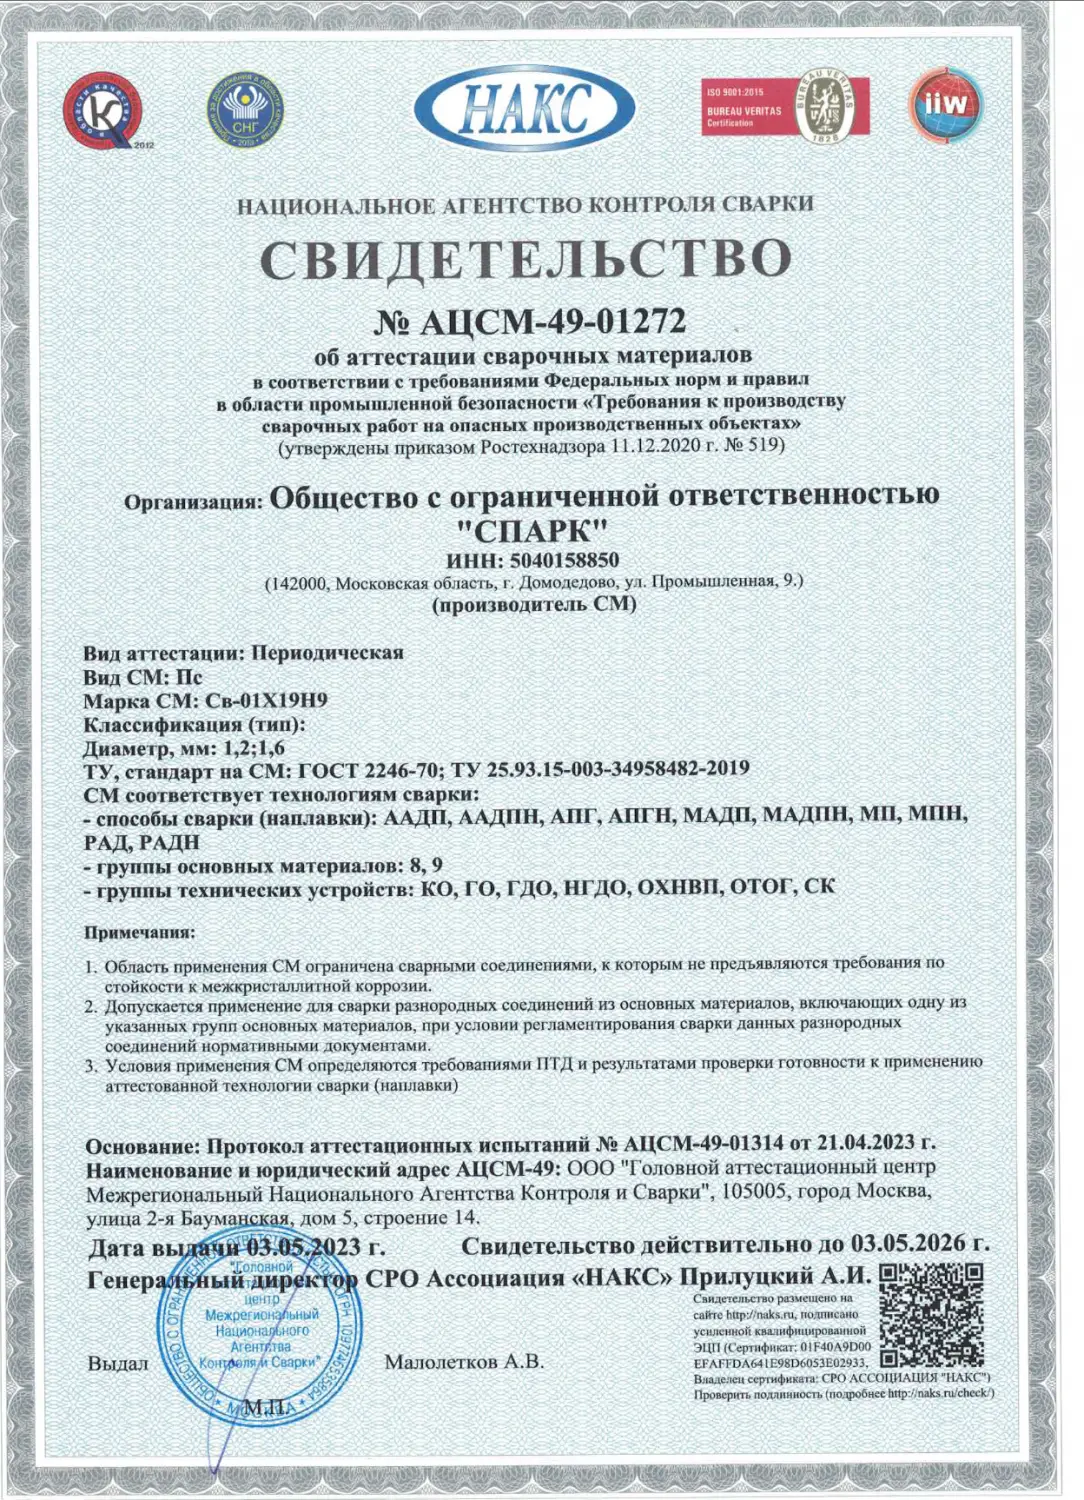
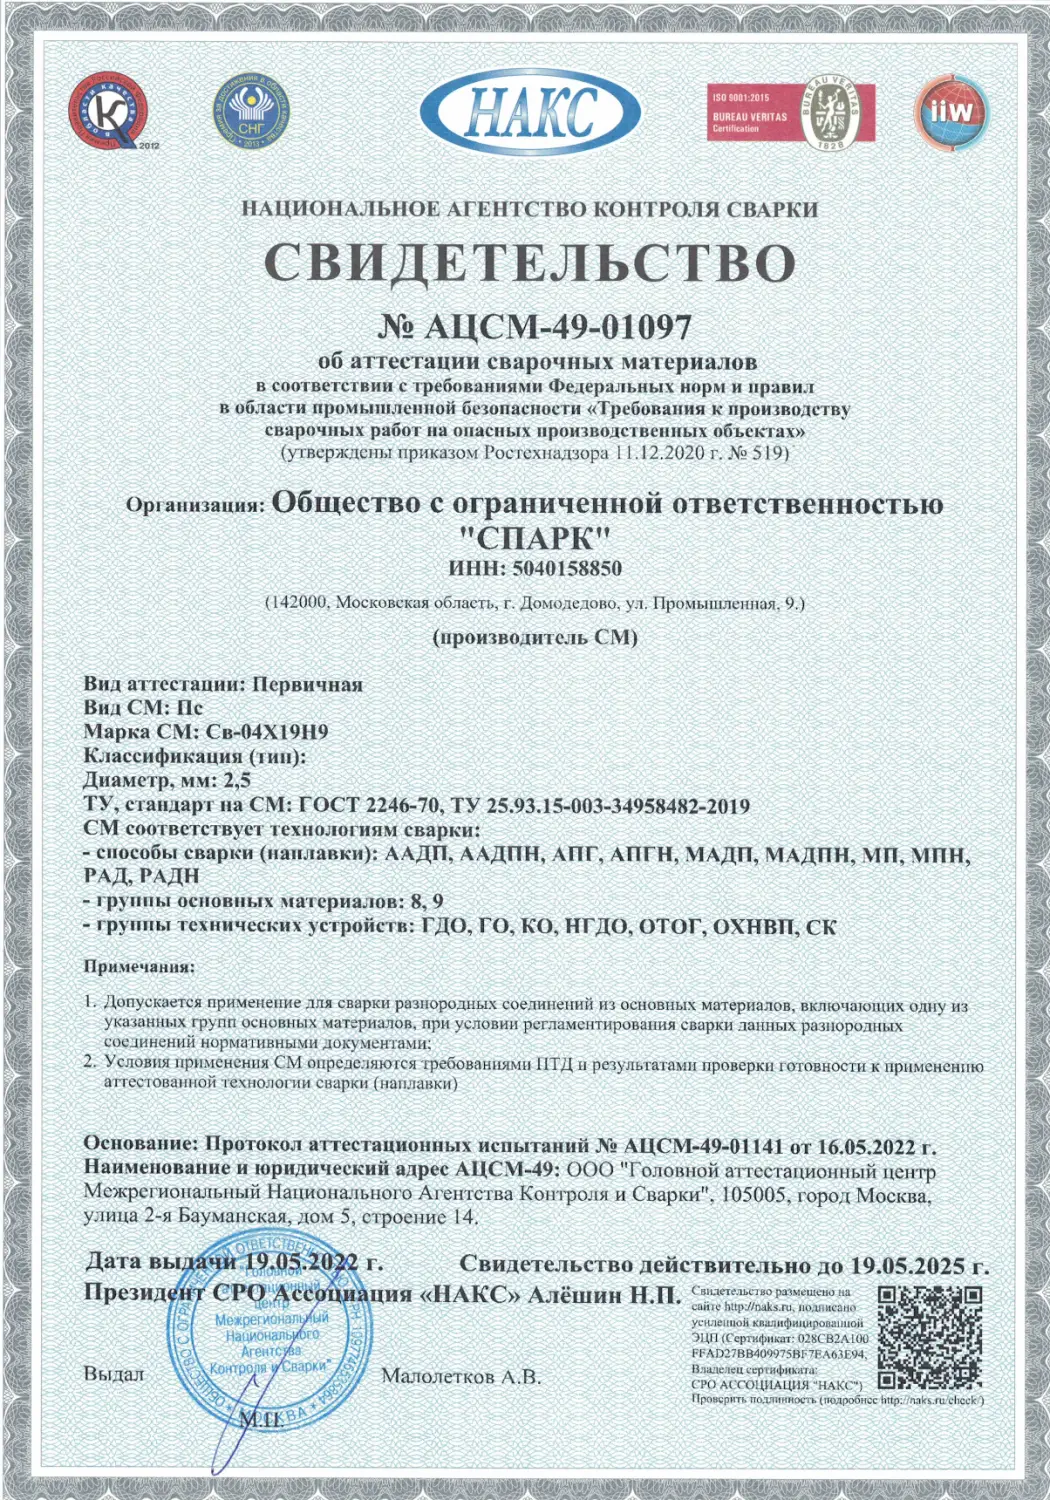
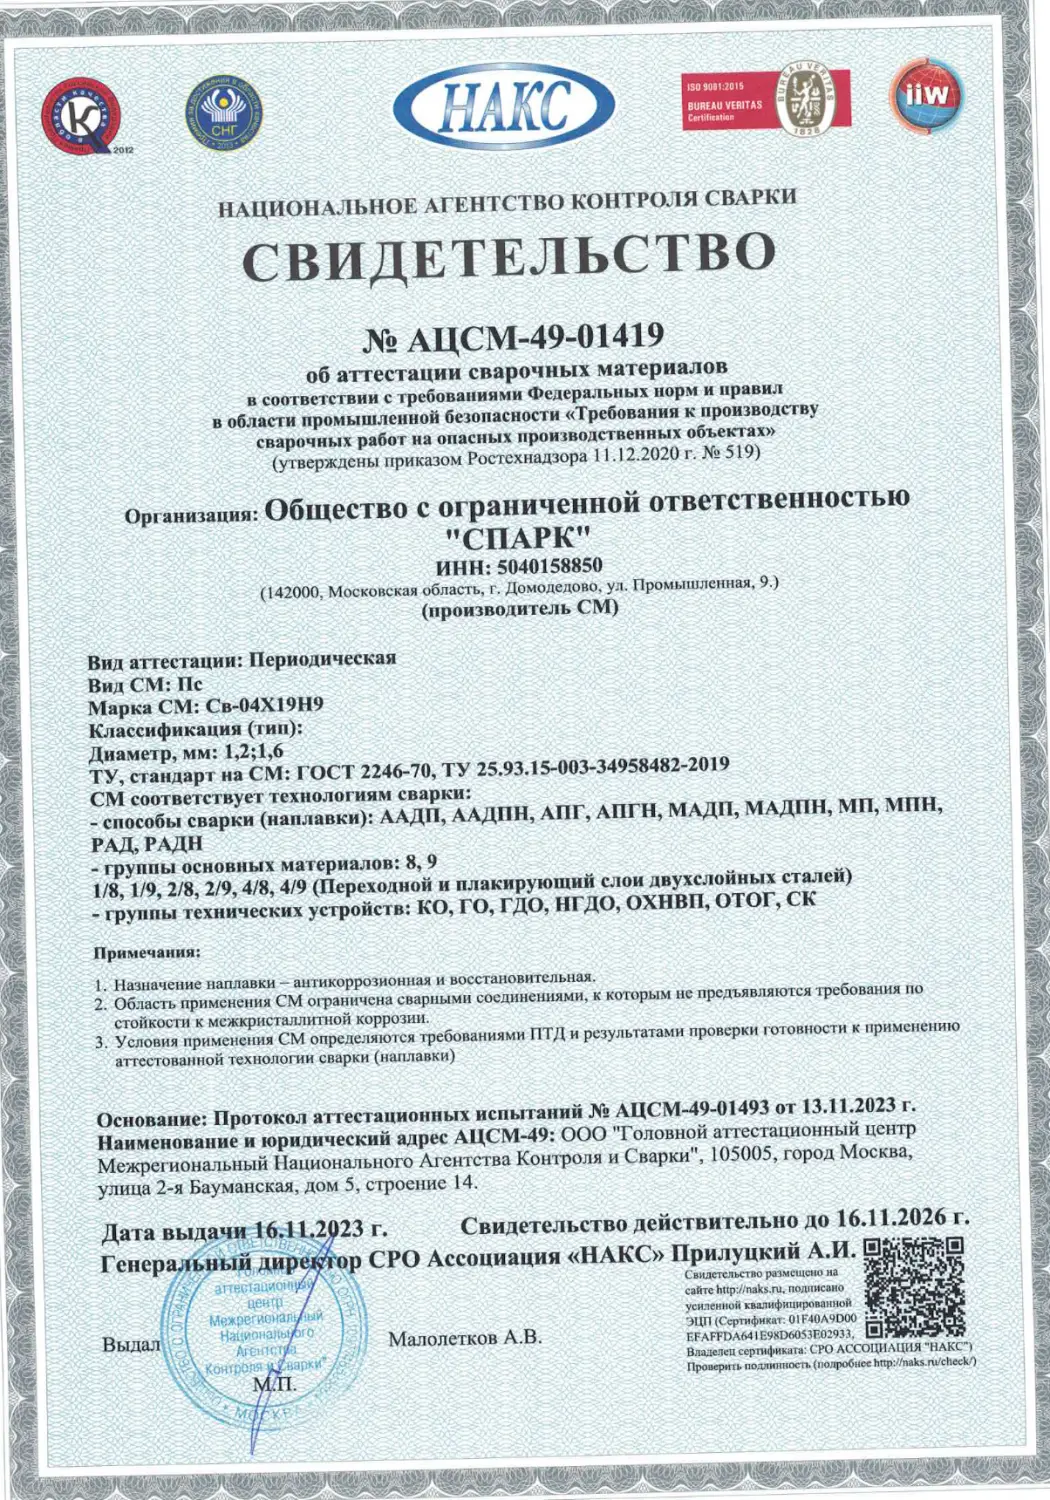
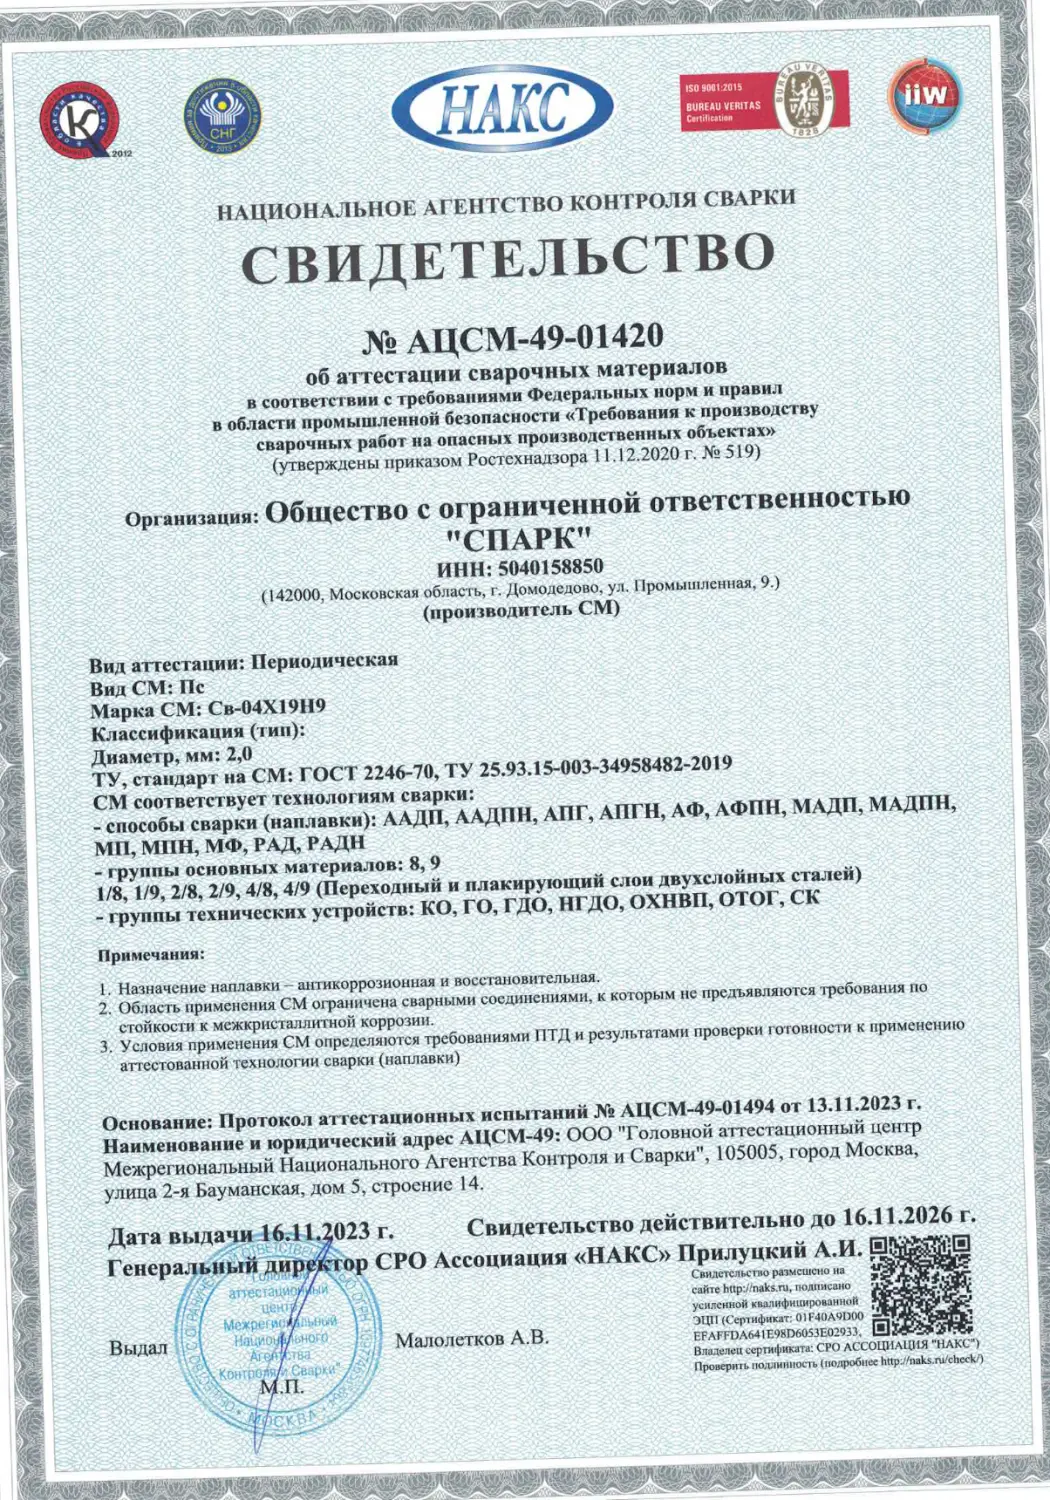
Нержавеющая сварочная проволока предназначена для соединения деталей из коррозионностойких и жаростойких сталей. В каталоге АО «Континенталь» она представлена марками Св-01Х19Н9, Св-04Х19Н11М3, Св-06Х19Н9Т, Св-07Х19Н10Б, Св-07Х25Н13, Св-08Х20Н9Г7Т и другими, а также проволокой ER 308LSi по американской классификации. В каталоге производителя представлены диаметры 0,8; 1,0; 1,2; 1,6; 2,0; 2,5; 3,0; 4,0 и 5,0 мм. Поставка осуществляется в мотках, в прутках и на катушках D100, D200, D300, К200-52, К300, К300-52 и К415.
Нержавеющая сварочная проволока ГОСТ 2246-70
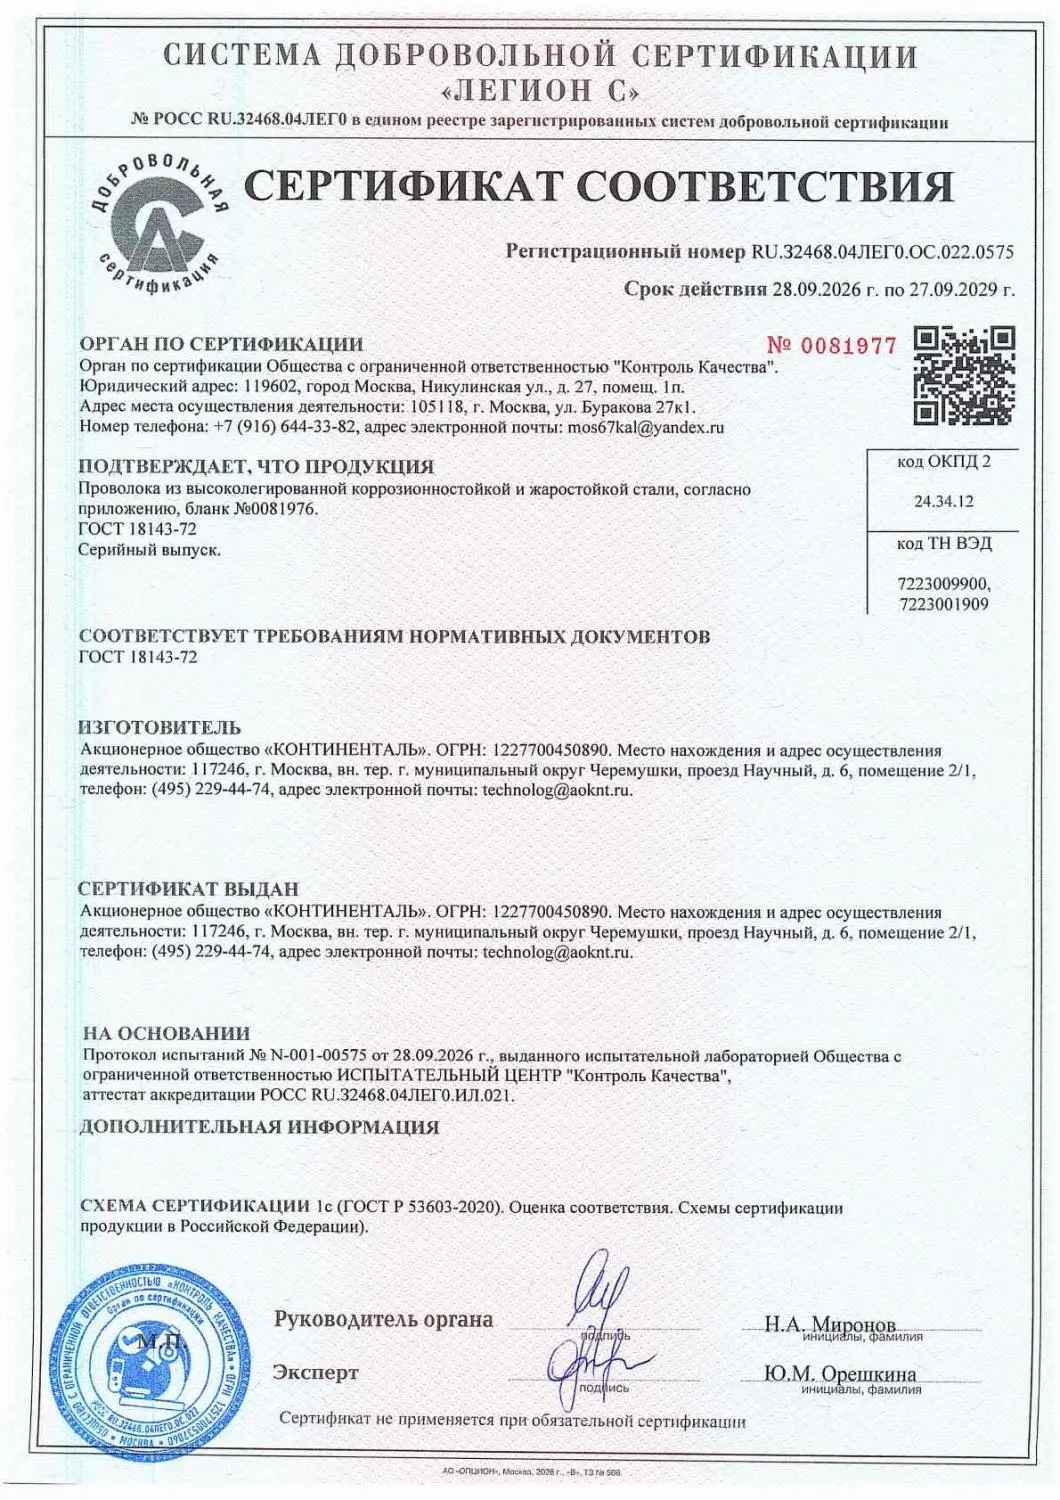
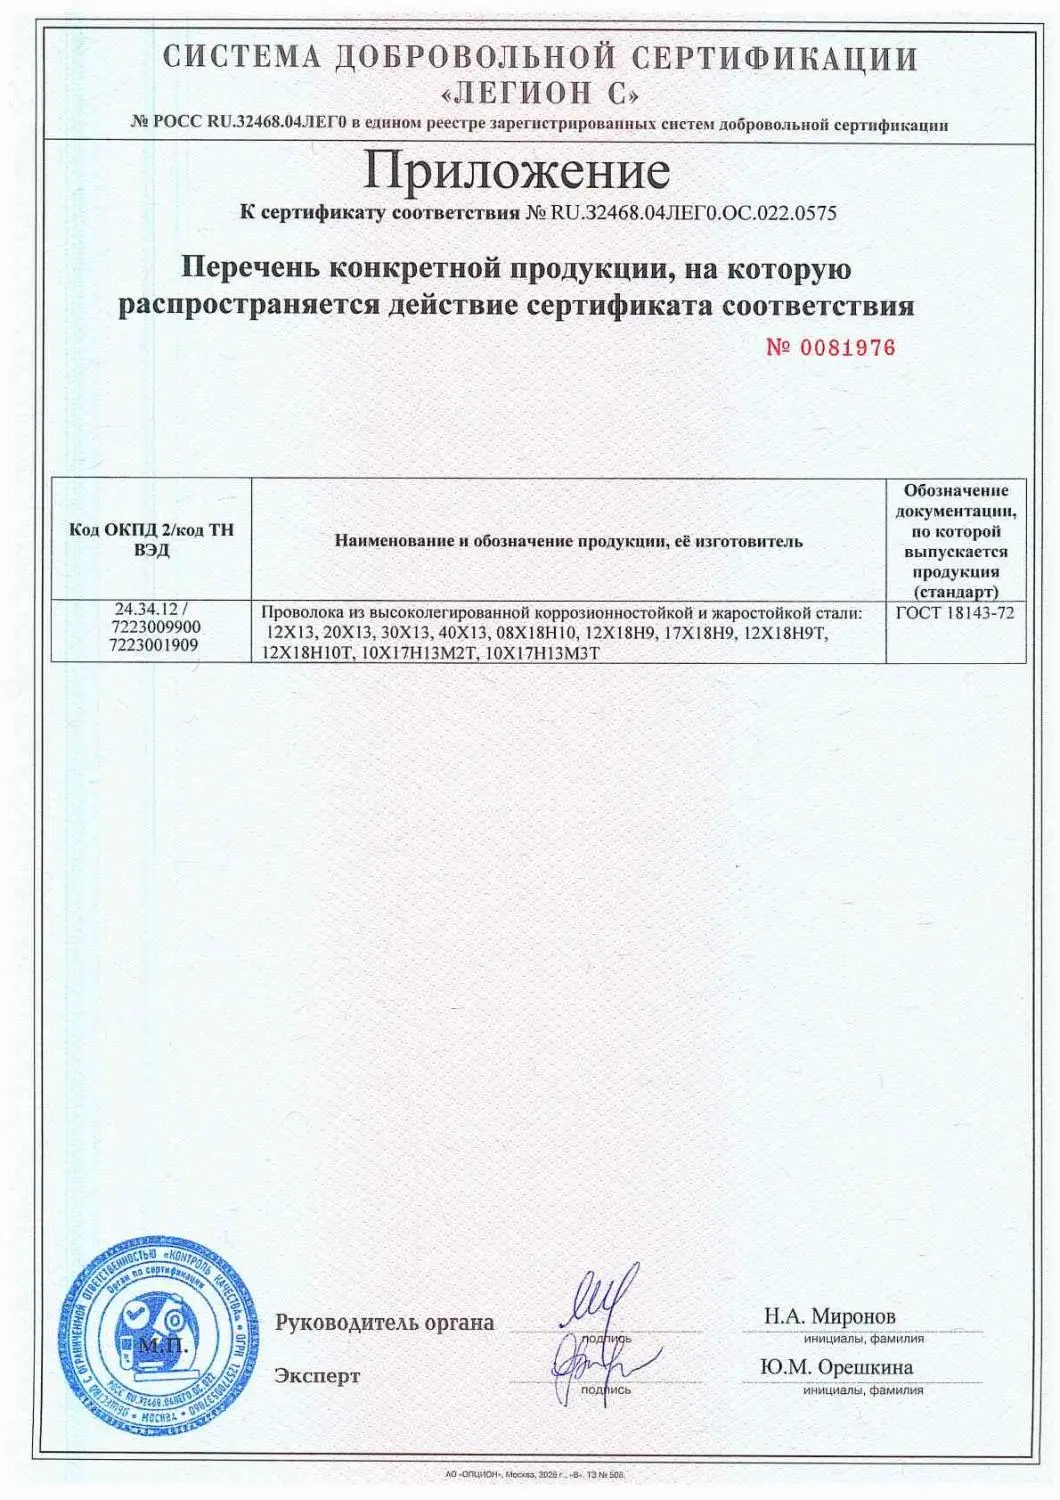
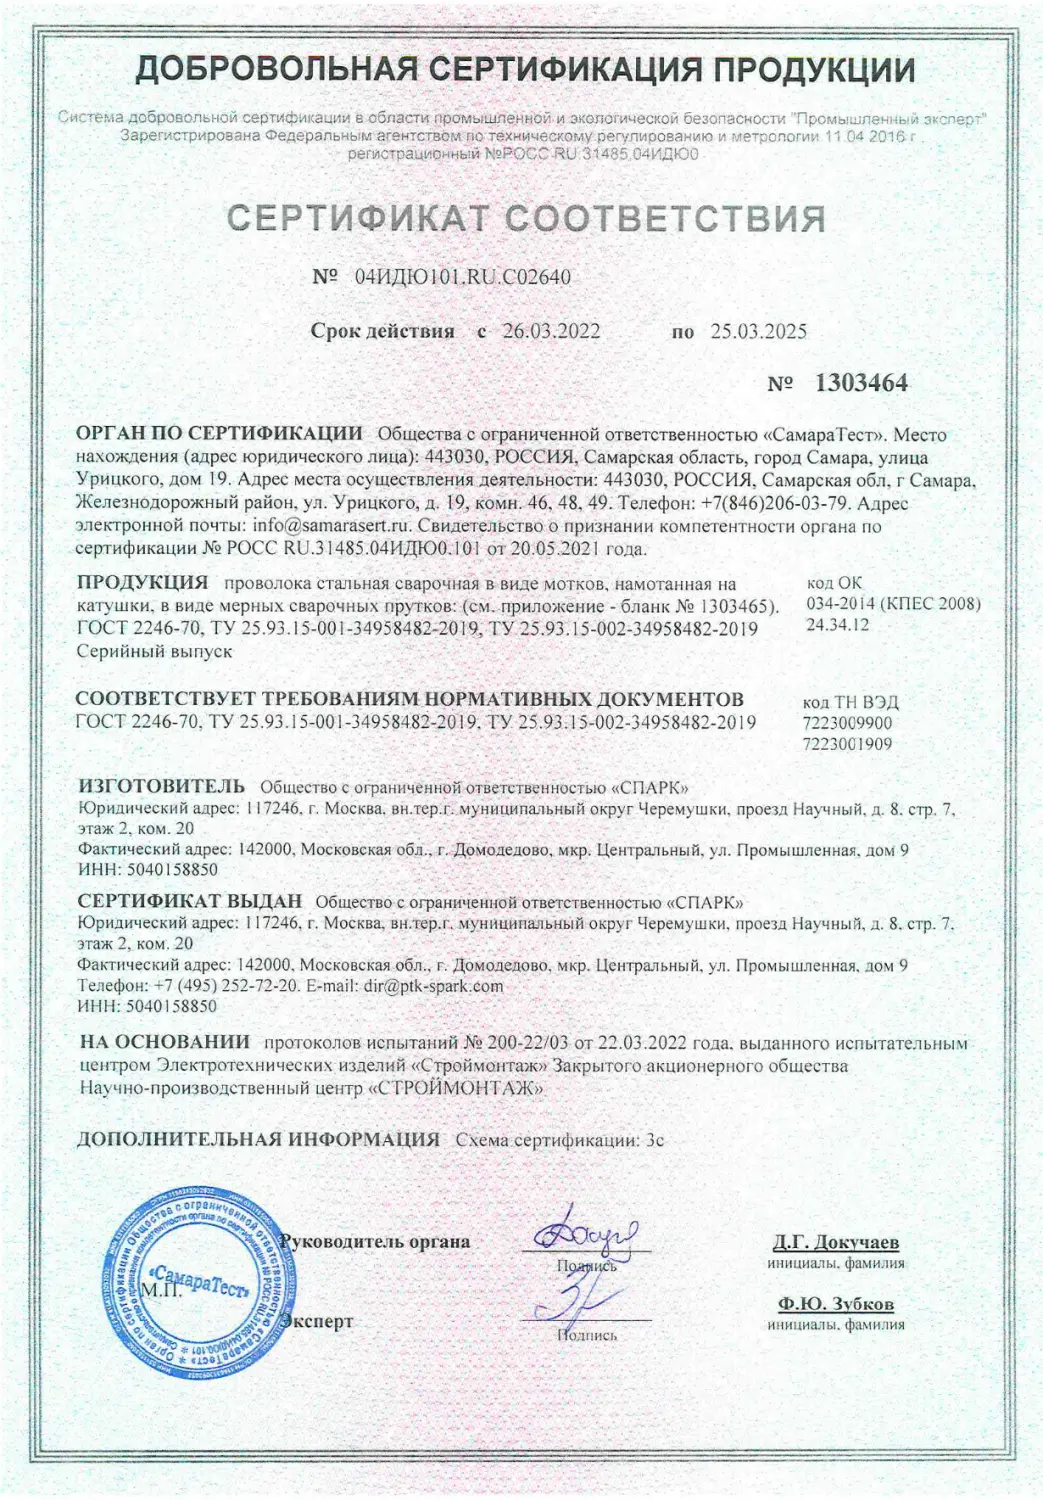
ГОСТ 2246-70 «Проволока стальная сварочная. Технические условия» распространяется на холоднотянутую проволоку из низкоуглеродистой, легированной и высоколегированной стали. Нержавеющие марки относятся к высоколегированной группе, их химический состав приведен в таблице 2 стандарта.
Обозначения в марке и условном обозначении проволоки:
-
Св — сварочная проволока;
-
цифры перед буквами — среднее содержание углерода в сотых долях процента, например 01 означает не более 0,03% углерода;
-
буквы с цифрами — легирующие элементы и их примерное содержание в процентах (Х — хром, Н — никель, М — молибден, Т — титан, Б — ниобий, Г — марганец);
-
Э — проволока для изготовления электродов;
-
Ш, ВД, ВИ — выплавка с электрошлаковым, вакуумнодуговым переплавом или в вакуумно-индукционной печи;
-
О — омедненная поверхность, применяется для низкоуглеродистой и легированной проволоки.
В стандарте приводится пример обозначения «Проволока 1,6 Св-08Г2С-О ГОСТ 2246-70», то есть проволока диаметром 1,6 мм марки Св-08Г2С с омедненной поверхностью. Высоколегированная проволока поставляется травленой и отбеленной либо после термической обработки в инертной среде, без следов смазки на поверхности.
Марки проволоки
Марка сварочной проволоки подбирается по составу основного металла. Химический состав металла шва должен быть близок к составу свариваемой стали, иначе шов уступает ей по коррозионной стойкости.
Св-01Х19Н9
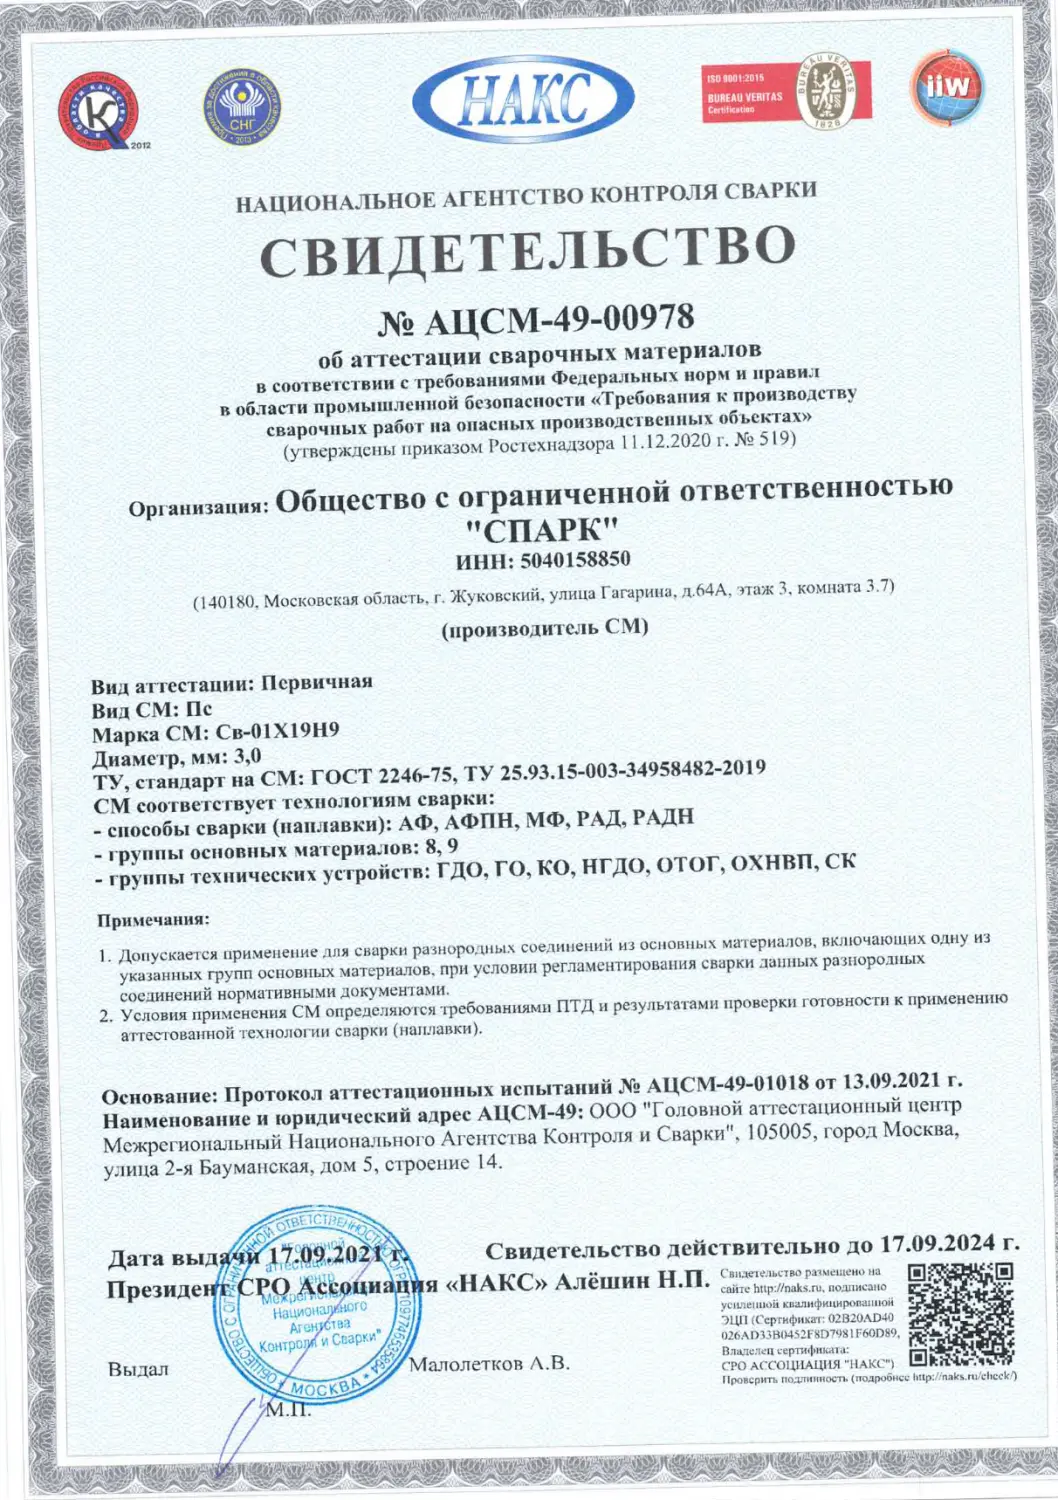
Св-01Х19Н9 относится к хромоникелевой проволоке с особо низким содержанием углерода (не более 0,03%), в ее составе 18–20% хрома, 8–10% никеля и 0,50–1,00% кремния. Низкий углерод снижает риск межкристаллитной коррозии в зоне шва, поэтому Св-01Х19Н9 применяется для сварки сталей 08Х18Н10, 12Х18Н9, 12Х18Н10Т и их зарубежных аналогов AISI 304 и 304L. В каталоге есть проволока Св-01Х19Н9 диаметром 0,8 мм на катушках D200 и диаметром 1,6–2,5 мм в мотках, а также проволока Св-01Х19Н9-э диаметром 4,0 и 5,0 мм для изготовления электродов.
Св-04Х19Н11М3
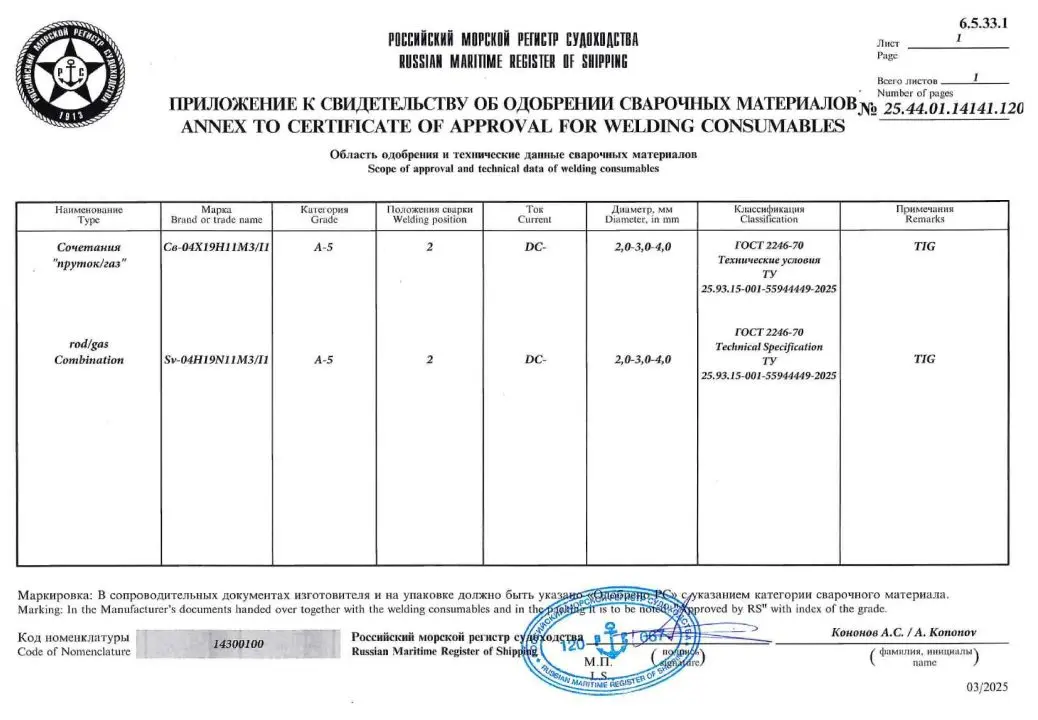
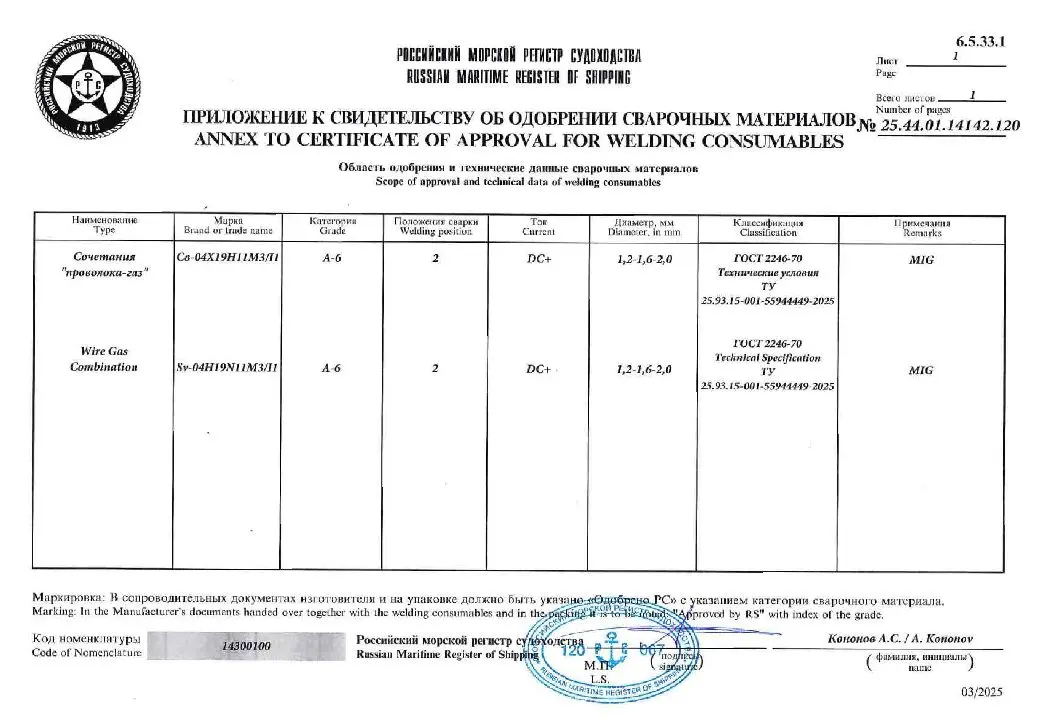
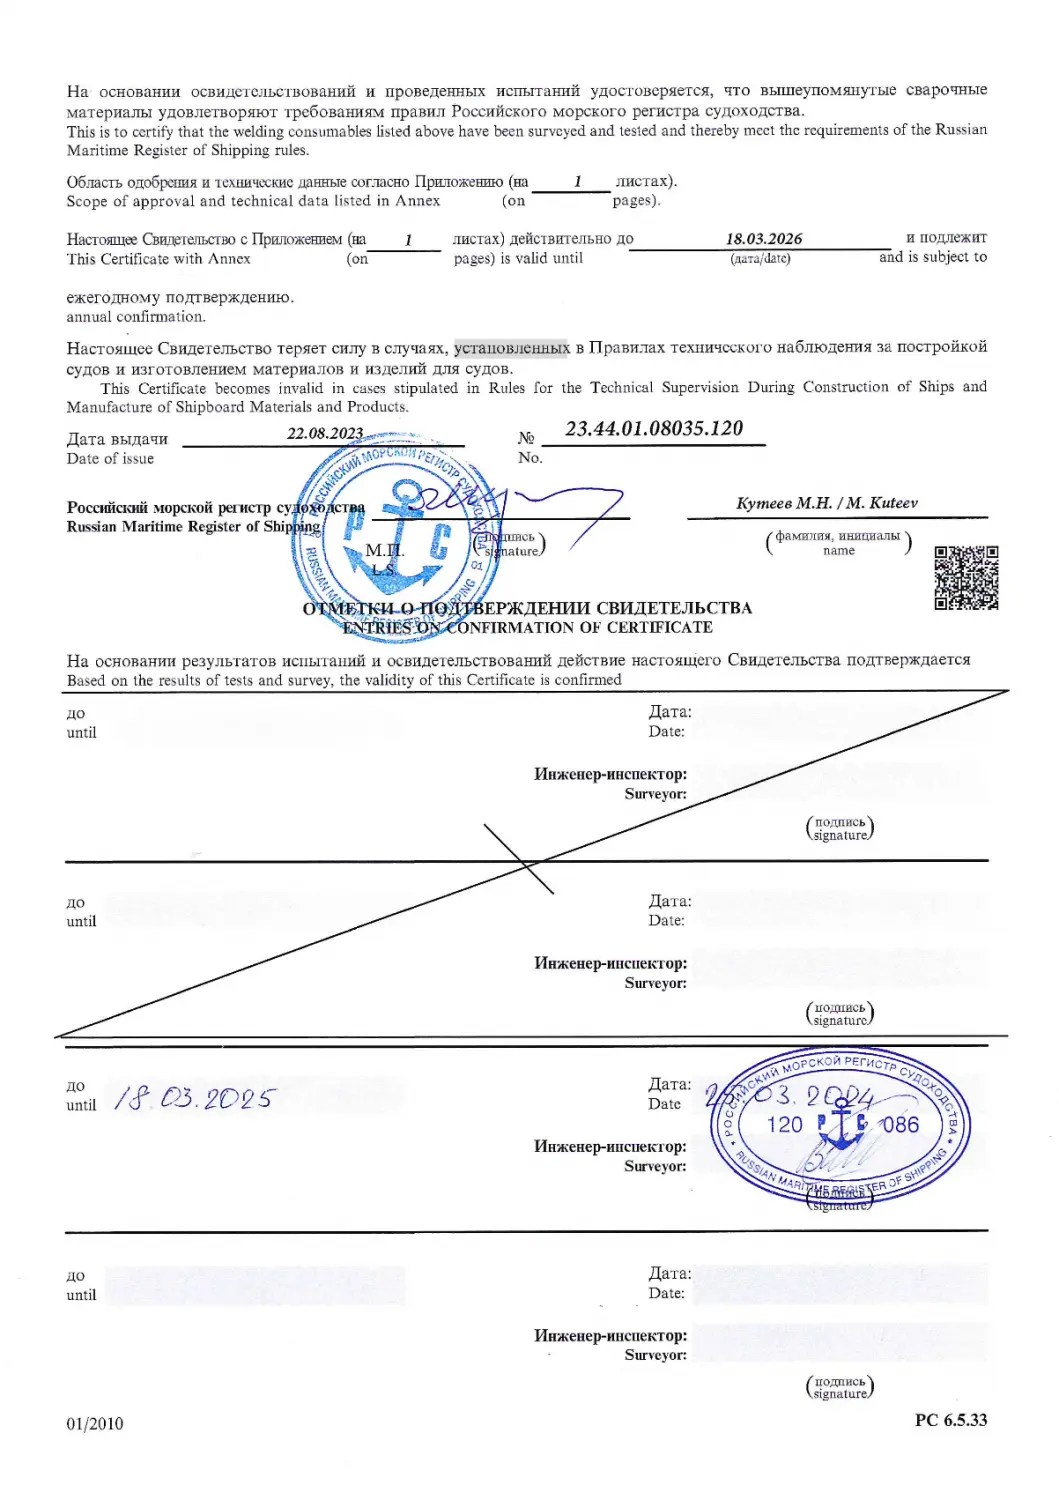
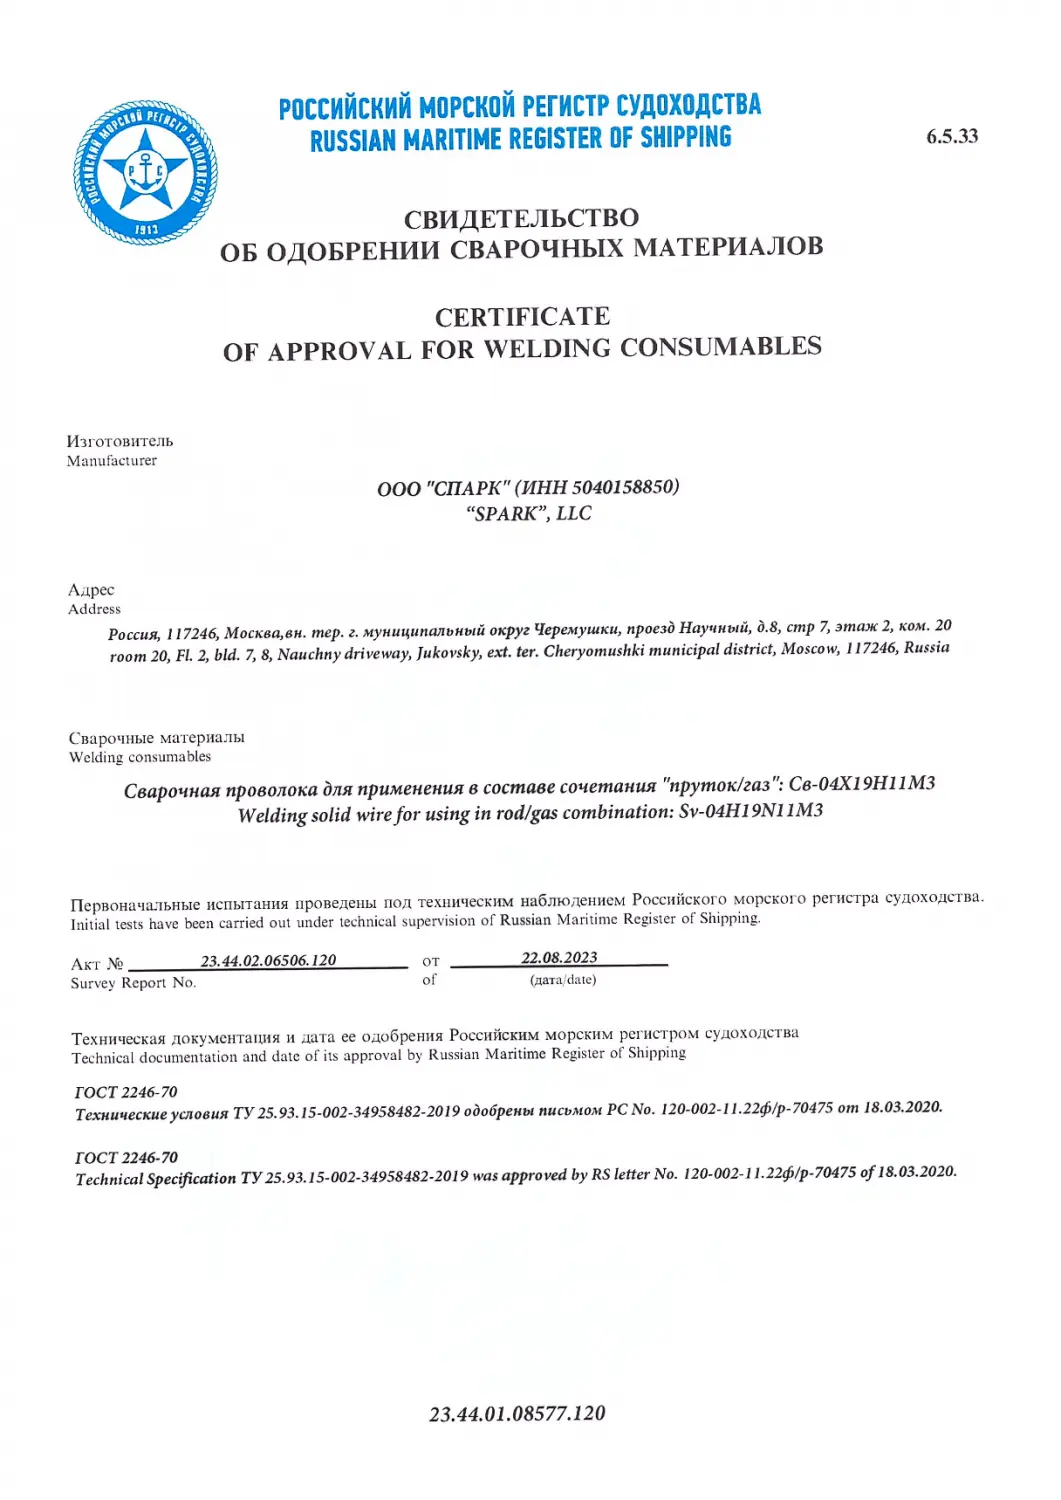
В проволоке Св-04Х19Н11М3 содержится 2,00–3,00% молибдена, не более 0,06% углерода, 18–20% хрома и 10–12% никеля. Молибден повышает стойкость шва к точечной коррозии в средах с хлоридами и к ряду кислот. Св-04Х19Н11М3 применяется для сварки молибденсодержащих сталей 10Х17Н13М2Т и 10Х17Н13М3Т, близких к AISI 316 и 316Ti, в химическом оборудовании, на трубопроводах морской воды и в пищевых цехах, где используются хлорсодержащие моющие средства.
ER 308LSi
Марка ER 308LSi обозначена по американскому стандарту AWS A5.9 и содержит не более 0,03% углерода, 19,5–22,0% хрома, 9,0–11,0% никеля и 0,65–1,00% кремния. По основе ER 308LSi близка к Св-01Х19Н9, а повышенный кремний улучшает растекание металла в сварочной ванне и формирование валика. Поэтому ER 308LSi чаще всего используется для полуавтоматической сварки нержавеющих сталей типа AISI 304. В каталоге она представлена диаметром 1,6 мм в мотках и на катушках D200, К300, К300-52 и К415.
Форматы поставки
ГОСТ 2246-70 предусматривает поставку проволоки в мотках, а по соглашению с потребителем также на катушках и в кассетах. Формат выбирается по способу сварки и типу подающего механизма.
Катушки D200, D300, К300 для полуавтомата
Катушки устанавливаются в подающий механизм полуавтомата или сварочного автомата.
Форматы катушек в каталоге:
-
D100 и D200 (S100, S200) — пластиковые катушки для компактных аппаратов, проволока 0,8 мм на D200 поставляется намоткой 5 кг;
-
D300 (S300) — катушка для промышленных полуавтоматов с большой массой намотки;
-
К300 (B300) и К300-52 (BS300) — проволочные корзины диаметром 300 мм под переходник;
-
К200-52 (BS200) и К415 (B415) — корзины для аппаратов с соответствующим посадочным размером.
Масса намотки указывается в карточке товара. Намотка на катушку выполняется рядами без перехлеста витков, поэтому проволока подается в горелку равномерно и не заклинивает в канале.
Прутки для аргона
Для ручной аргонодуговой сварки (TIG) присадочная проволока подается в сварочную ванну рукой, поэтому применяется в прутках. В каталоге есть прутки нержавеющих марок, а также услуга рубки проволоки диаметром 1,6–4,0 мм на мерную длину с зачисткой поверхности. Длина прутков согласуется с менеджером в заявке.
Мотки и бухты
Основной формой поставки по ГОСТ 2246-70 являются мотки. Каждый моток перевязывается мягкой проволокой не менее чем в трех местах, и к нему крепится металлический ярлык с наименованием изготовителя, условным обозначением проволоки, номером партии и клеймом технического контроля. Мотки допускается связывать в бухты массой не более 80 кг. В мотках поставляется проволока для автоматической сварки под флюсом и для изготовления электродов. По заявке выполняется намотка проволоки из мотков на катушки нужного типа.
Соответствие марок: ГОСТ и ISO
Отечественные марки по ГОСТ 2246-70 часто сравнивают с обозначениями по AWS A5.9 (США) и EN ISO 14343-A (Европа). Полностью взаимозаменяемых марок нет, поскольку стандарты по-разному нормируют пределы по углероду, кремнию и примесям. Таблица показывает ближайшие аналоги, а для ответственных конструкций состав сверяется по сертификату партии.
|
ГОСТ 2246-70
|
AWS A5.9
|
EN ISO 14343-A
|
Для каких сталей
|
|
Св-01Х19Н9
|
ER308L
|
19 9 L
|
08Х18Н10, 12Х18Н10Т, AISI 304L
|
|
Св-04Х19Н9
|
ER308
|
—
|
08Х18Н10, AISI 304
|
|
Св-04Х19Н11М3
|
ER316
|
—
|
10Х17Н13М2Т, AISI 316
|
|
Св-06Х19Н9Т
|
ER321
|
—
|
12Х18Н10Т, AISI 321
|
|
Св-07Х19Н10Б
|
ER347
|
19 9 Nb
|
08Х18Н12Б, AISI 347
|
|
Св-08Х20Н9Г7Т
|
ER307
|
18 8 Mn
|
разнородные соединения нержавеющей и углеродистой стали
|
|
Св-07Х25Н13
|
ER309
|
—
|
разнородные соединения, жаростойкие стали
|
|
—
|
ER308LSi
|
19 9 L Si
|
AISI 304, 304L
|
* Соответствие марок приведено справочно. Конкретную проволоку подбирают по свариваемому материалу, защитному газу и нормативному документу на изделие.
Где применяется
Нержавеющая сварочная проволока применяется для сварки изделий из нержавеющей стали, чтобы шов не уступал основному металлу по коррозионной стойкости.
Пищевая промышленность
Емкости, варочные котлы, трубопроводы молока и соков, конвейерные рамы и мойки изготавливаются в основном из сталей типа AISI 304 и 316. Для их сварки применяются Св-01Х19Н9, ER 308LSi и Св-04Х19Н11М3. Шов из низкоуглеродистой проволоки не темнеет и не ржавеет после регулярной мойки щелочными и кислотными растворами.
Химическая промышленность
Реакторы, теплообменники, емкости для кислот и щелочей свариваются проволокой с составом, близким к основному металлу. Для сред с хлоридами подходит Св-04Х19Н11М3 с молибденом, для стали 12Х18Н10Т применяются Св-06Х19Н9Т и Св-07Х19Н10Б, в которых титан или ниобий связывает углерод и защищает шов от межкристаллитной коррозии.
Сварка труб и конструкций
Технологические трубопроводы, площадки, ограждения и опоры из нержавеющей стали сваривают полуавтоматом проволокой 0,8–1,2 мм на катушках или аргонодуговой сваркой прутками. Для автоматической сварки толстостенных обечаек и труб большого диаметра применяется проволока 2,0–5,0 мм в мотках.
Ремонт и наплавка
Проволока Св-08Х20Н9Г7Т и Св-07Х25Н13 подходит для соединения нержавеющей стали с углеродистой, а также для наплавки подслоя перед наплавкой износостойкого или коррозионностойкого слоя. Для восстановления изношенных поверхностей деталей применяется также специальная наплавочная проволока.
Как подобрать проволоку из нержавеющей стали
Подбор проволоки начинается с марки свариваемой стали и условий эксплуатации изделия.
Основные параметры выбора:
-
марка основного металла — состав проволоки должен соответствовать стали, например Св-01Х19Н9 для 12Х18Н10Т и AISI 304;
-
среда эксплуатации — для хлоридов и морской воды нужна проволока с молибденом, для высоких температур — Св-07Х25Н13 и подобные марки;
-
способ сварки — для полуавтомата нужна проволока на катушке, для аргонодуговой сварки подходят прутки, а для автоматической сварки под флюсом применяется проволока в мотках;
-
диаметр — проволока 0,8–1,0 мм подходит для тонкого листа, 1,2–1,6 мм используется для металла средней толщины, а проволока от 2,0 мм применяется для автоматической сварки;
-
защитный газ — для нержавеющей проволоки применяется аргон или аргон с небольшой добавкой кислорода либо углекислого газа, чистый углекислый газ не используется.
Не путать: сварочная, присадочная, наплавочная
Названия часто используются как синонимы, но обозначают разное назначение проволоки.
Чем отличаются термины:
-
сварочная — общее название проволоки по ГОСТ 2246-70, которая используется как плавящийся электрод в полуавтоматической и автоматической сварке либо как присадка;
-
присадочная — проволока или пруток, которые подаются в сварочную ванну отдельно от электрода, например при аргонодуговой сварке неплавящимся вольфрамовым электродом;
-
наплавочная — проволока для нанесения слоя с особыми свойствами на поверхность детали, выпускается по ГОСТ 10543-98, ее марки начинаются с «Нп».
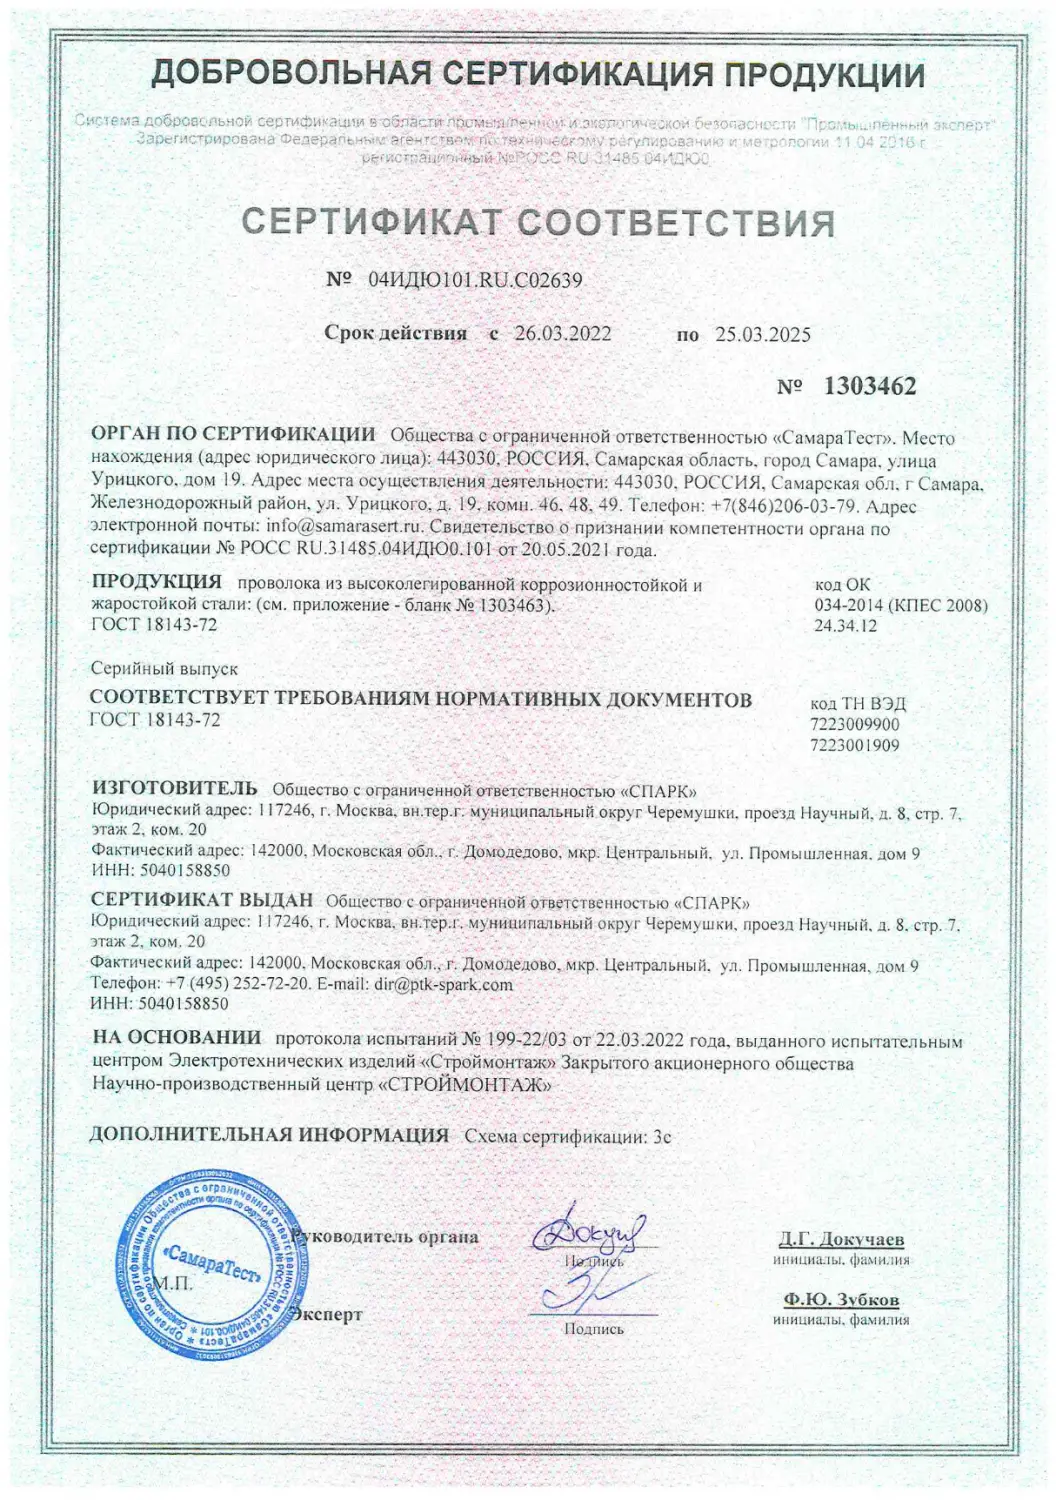
Одна и та же проволока Св-01Х19Н9 может быть и сварочной для полуавтомата, и присадочной в прутках для аргонодуговой сварки. Проволока общего назначения по ГОСТ 18143-72 к сварочным материалам не относится, ее химический состав и чистота поверхности для сварки не нормируются.
Цена сварочной проволоки
Цены в каталоге указаны за килограмм, а цены по всем маркам и диаметрам собраны в прайс-листе.
От чего зависит цена проволоки нержавеющей:
-
марка — проволока с молибденом и высоким содержанием никеля дороже хромоникелевой без молибдена;
-
диаметр — килограмм тонкой проволоки дороже, поскольку она проходит больше переходов волочения;
-
форма поставки — проволока на катушках дороже, чем в мотках, например ER 308LSi диаметром 1,6 мм на катушке D200 обходится дороже той же проволоки в мотке;
-
объем партии — условия для оптовых заказов согласуются с менеджером.
Как купить проволоку оптом
Заказ оформляется на сайте, по телефону +7 (495) 229-44-74 или письмом на электронную почту info@aoknt.ru. В заявке указываются марка, диаметр, форма поставки (моток, тип катушки или прутки) и объем в килограммах. Партия сопровождается документом о качестве, в котором по ГОСТ 2246-70 приводятся условное обозначение проволоки, номер плавки и партии, химический состав, результаты испытаний и масса нетто. Отгрузка выполняется со склада в Михнево (Московская область), доставка возможна по Москве, области и в регионы России.
Можно ли варить нержавейку омедненной проволокой Св-08Г2С-О?
Нет. Св-08Г2С-О предназначена для низкоуглеродистых и низколегированных сталей. Шов из нее не содержит хрома и никеля и ржавеет на нержавеющей конструкции, а медь из покрытия загрязняет металл шва.
Чем Св-01Х19Н9 отличается от Св-04Х19Н9?
Обе марки содержат 18–20% хрома и 8–10% никеля. В Св-01Х19Н9 содержится не более 0,03% углерода, а в Св-04Х19Н9 допускается до 0,06%. Чем ниже углерод, тем меньше риск межкристаллитной коррозии в зоне шва, поэтому для сварных узлов в агрессивных средах чаще выбирается Св-01Х19Н9.
Что означает буква «э» в марке Св-01Х19Н9-э?
По ГОСТ 2246-70 буквой Э обозначается проволока, предназначенная для изготовления электродов. Такая проволока используется для стержней покрытых электродов ручной дуговой сварки.
Какой газ нужен для сварки нержавеющей проволокой?
Для полуавтоматической сварки применяется аргон с добавкой 1–3% кислорода или 2% углекислого газа, а для аргонодуговой сварки используется чистый аргон. Чистый углекислый газ для нержавеющей проволоки не подходит, поскольку повышает содержание углерода в шве и окисляет хром.